
Будучи основним етапом у виробництві фанери, розпилювач клею відповідає за рівномірне та кількісне нанесення клею на поверхні шпону. Його продуктивність безпосередньо визначає міцність з’єднання, вартість клею та ефективність виробництва. У цій статті систематично аналізуються основні принципи роботи, основні типи та фундаментальна структура розпилювачів клею.
Вимоги до основних функцій і процесу
Основним завданням клеєрозкидача є досягнення "Три константи» – подача клеюкількісно, з постійною швидкістю та до заданої товщини. Процес повинен задовольняти:
- Однорідність: Забезпечте постійну кількість клею на одиницю площі, без пропущених плям або скупчення клею.
- Адаптивність: здатний працювати з клеями різної в’язкості (UF/PF/PVA) і шпоном з різних порід деревини.
- Економіка: Точний контроль мінімального використання клею, забезпечуючи при цьому якість склеювання.
Основні типи та характеристики обладнання
За принципом нанесення та структурою клею їх поділяють на дві основні категорії:
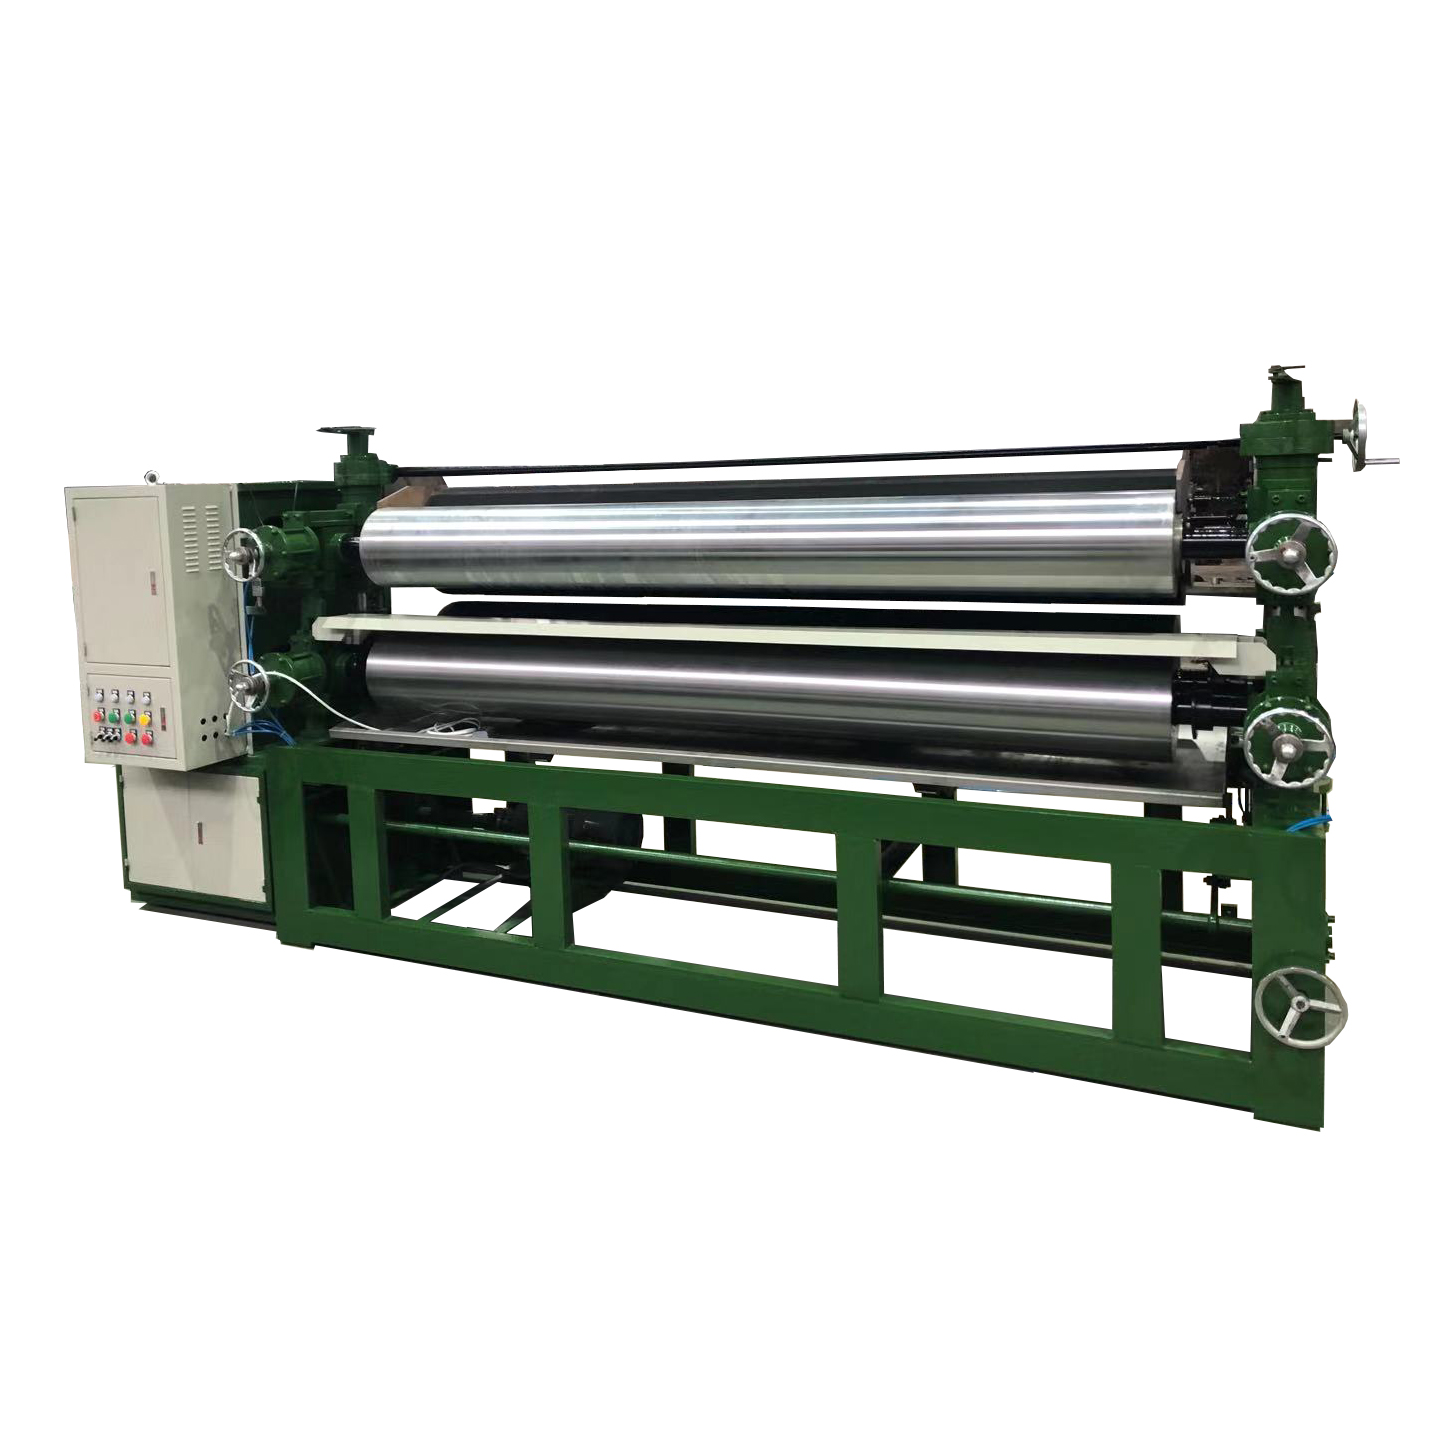
Валкові машини для нанесення покриттів
Дво-валиковий тип (тип лотка для клею):
- Принцип: нижній ролик збирає клей з лотка та переносить його на шпон через зазор із верхнім роликом.
- характеристики: Проста структура, легке обслуговування, але забезпечує обмежену точність контролю кількості клею. Більш підходить для високо{1}}клеїв (наприклад, ПВА).
Чотири{0}}валкова машина для точного нанесення покриттів:
- Принцип: точно контролює товщину клейової плівки за допомогою дво-системи зазору, що включає «дозуючий валик(и)» та «валик(и) аплікатора».
- характеристики: Відмінна однорідність покриття; кількість клею можна точно відрегулювати до рівня грам на квадратний метр. Це основне обладнання для виробництва високо-якісної фанери.
Машини для нанесення покриттів на штори
- Принцип: Клей утворює безперервну завісу через точну щілину або розпилювальну головку, покриваючи прохідний шпон.
- характеристики: без{0}}контактне застосування, підходить для ультра-вінірів і попередньо-відшліфованих поверхонь. Забезпечує рівномірний шар, але має вузький діапазон в’язкості та вимагає високої чистоти клею.
Детальний аналіз основної структури (на прикладі чотири-валкової машини)
Рамкова система: Надміцна-зварна сталева конструкція, що забезпечує жорсткість під робочим тиском.
Роликова система:
- Виготовлений із-легованої сталі високої твердості, поверхня-покрита хромом і точно відшліфована.
- Дозуючий ролик(и): контролює товщину клейкої плівки, що переноситься на валик аплікатора.
- Ролик(и) аплікатора: Встановлює прямий контакт зі шпоном для завершення нанесення клею.
Система регулювання зазору:
- Використовує черв’ячні механізми-з приводом від серводвигуна.
- Дозволяє незалежне регулювання зазору дозування та зазору нанесення з точністю до 0,01 мм.
Система приводу:
- У сучасних моделях використовується кілька незалежних сервоприводів, що забезпечує точне керування співвідношенням швидкостей за допомогою електронного редуктора.
Система циркуляції клею:
- Включає основний резервуар для клею, циркуляційний насос, блок фільтрації та лоток для регенерації.
- Забезпечує рівномірну в'язкість і температуру клею, а також дозволяє відновлювати надлишки клею.
Основні технічні параметри
- Робоча ширина: Загальні діапазони: 1300 мм - 2800 мм.
- Діапазон нанесення клею: Зазвичай 80-400 г/м² (двосторонній).
- Відповідна в’язкість клею: 200-5000 cps.
- Компенсація корони ролика: представлений у прецизійних моделях для забезпечення рівномірного тиску по всій ширині.


